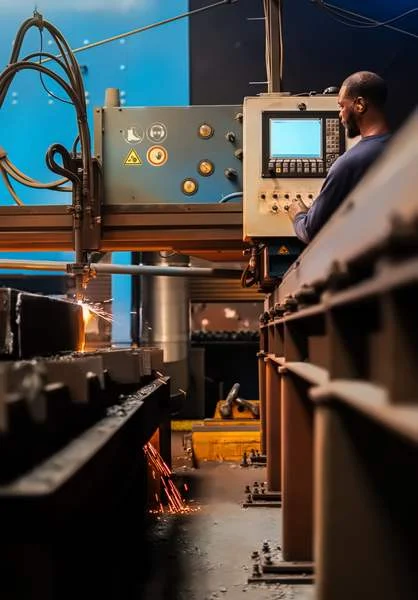
Voor een snijbedrijf zit de uitstoot in het snijgas. Daarom kijken wij naar waterstof en laten we compensatie liggen. Een tijdlijn met streefjaren geven we niet, die kunnen we niet waarmaken.
Zuiverheid en aanvoerdruk voor een stabiele vlam testen we met onze gasleveranciers. Waterstof brandt sneller en heter dan aardgas, dus stemmen we mondstuk, gasmenging en afstand tot de plaat opnieuw af. Waterstof op het terrein vraagt andere voorzieningen en een andere vergunning. Dat traject is nog niet gestart. Zolang dat traject niet loopt, noemen we geen jaartal.
De open vraag is dik materiaal. Autogeen snijden is verbranden: bij 200 mm houdt de vlam de bovenkant op temperatuur terwijl de reactie 200 mm lager doorloopt. Onder 40 mm verwachten we dat waterstof werkt. Boven 150 mm, waar wij ons werk hebben, is dat niet aangetoond.
Onze klanten lassen en boren verder op de gesneden kant. Een techniek die een ruwere kant oplevert, verschuift werk naar hen. Zolang waterstof in dik materiaal geen even bruikbare kant levert, blijven we bij aardgas. Een proef kost een plaat van 200 mm, daarom gaan de proeven stap voor stap.
Zolang de techniek in dik materiaal niet bewezen is, houden we het bij onderzoek. Werk je aan waterstoftoepassingen of aan de gaskant daarvan, dan horen we graag van je.